

FMEA verbessern: Wirkprinzip-Analyse für Prozesse
Wirkprinzip-Analyse für dauerhafte Fehlervermeidung
1. Einleitung und Problemstellung
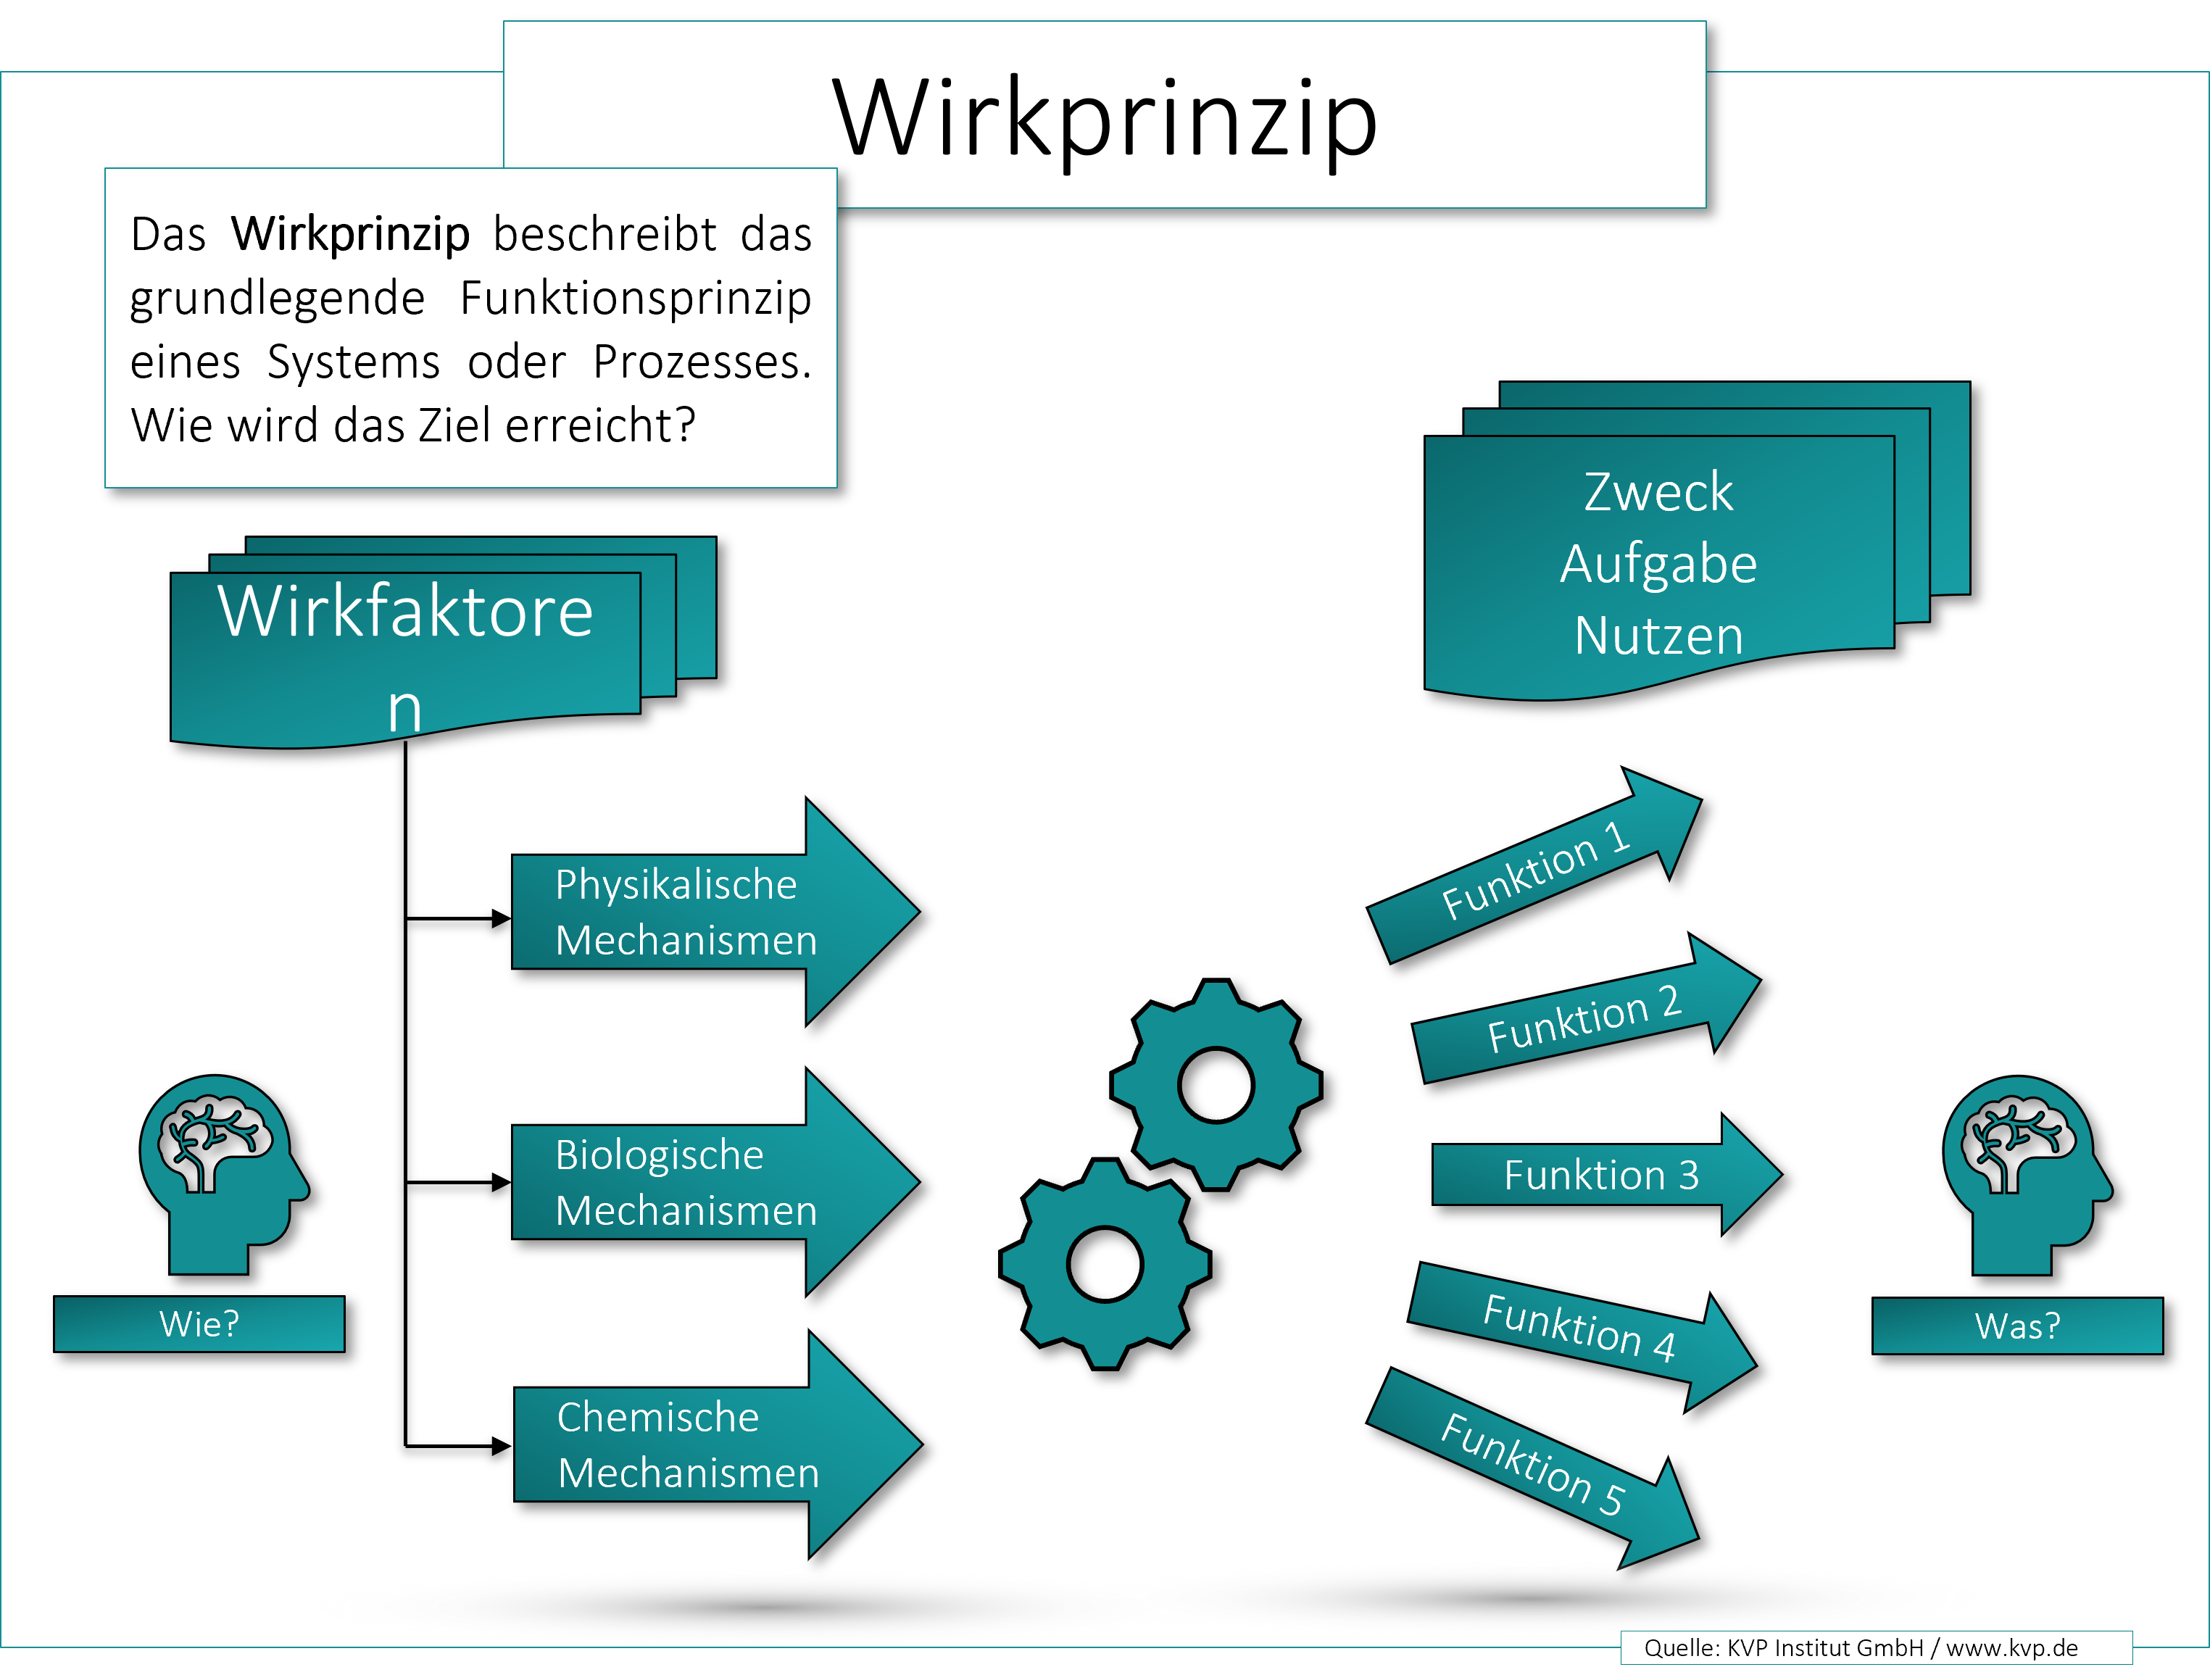
2. Erklärung des Wirkprinzips: Definition und Ziele
- Besseres Verständnis: Wie arbeiten Systemkomponenten zusammen?
- Effizienzsteigerung: Prozesse gezielt und nachhaltig optimieren.
- Fehlerursachen erkennen: Schwachstellen werden sichtbar und analysierbar.
- Prozesssicherheit erhöhen: Exakte Abläufe sorgen für Zuverlässigkeit.
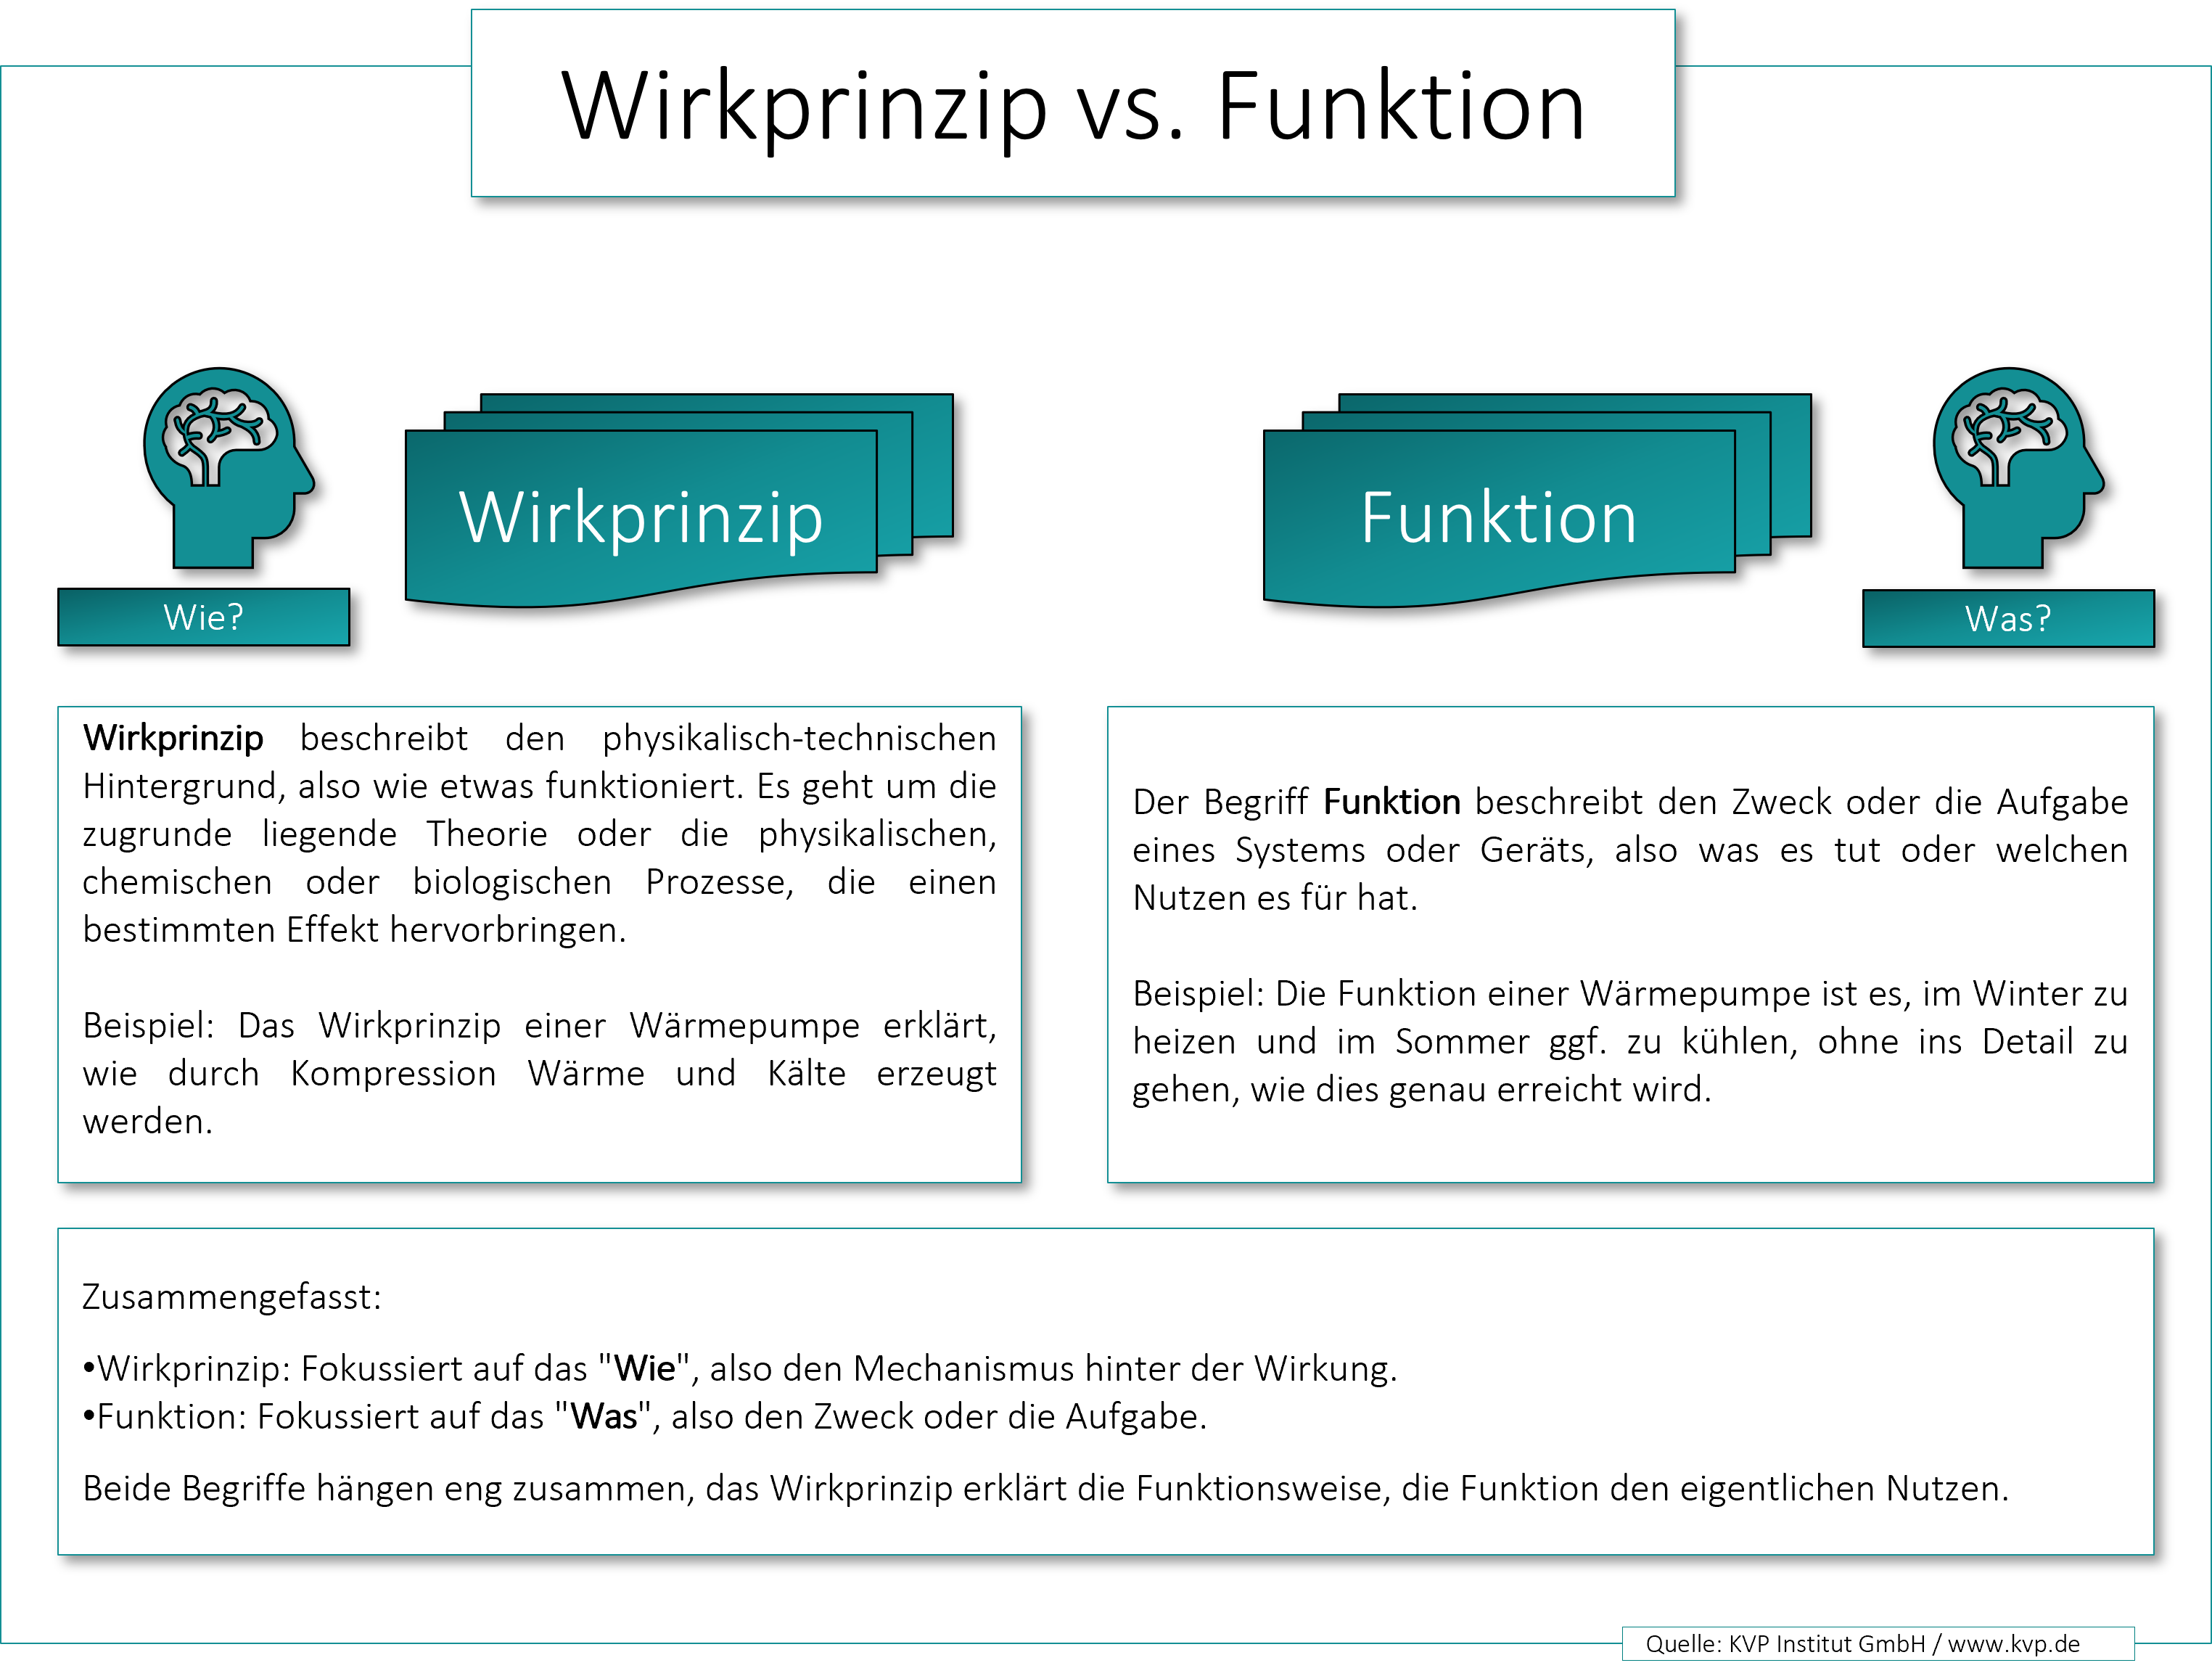
Während die Funktion eines Prozesses das Ziel definiert, erklärt das Wirkprinzip, wie dieses Ziel tatsächlich erreicht wird.
3. Praxisbeispiel aus der Fertigung: Kunststoffspritzgießen
Kunststoffspritzgießen – Wirkungsprinzip als Ablaufdiagramm
Das folgende Diagramm visualisiert den komplexen Ablauf des Kunststoffspritzgießens von der Rohmaterialzufuhr bis zum fertigen Bauteil. Jeder Schritt des Verfahrens wird klar nachvollziehbar dargestellt und ist interaktiv erfahrbar.
Erläuterung: Das Ablaufdiagramm zeigt die sieben Hauptschritte des Kunststoffspritzgießens. Zunächst wird das Kunststoffgranulat eingefüllt und im Zylinder aufgeschmolzen. Der flüssige Kunststoff wird dann mit Druck in eine geschlossene Form gespritzt. Nach dem Abkühlen öffnet sich das Werkzeug, das fertige Bauteil wird ausgeworfen und entnommen. Das Verfahren ist ideal für die Herstellung komplexer, präziser Kunststoffteile in hoher Stückzahl.
3.1 Einleitung
Das Kunststoffspritzgießen ist ein anschauliches Beispiel zur Anwendung der Wirkprinzip-Analyse. Hierbei wird thermoplastisches Material unter Druck in eine Form gebracht – das Verständnis der zugrundeliegenden Mechanismen ist entscheidend, um typische Fehler wie Einfallstellen gezielt zu vermeiden.
3.2 Ablauf und technische Wirkzusammenhänge
Nachfolgend finden Sie eine übersichtliche Tabelle der Prozessschritte und Wirkprinzipien beim Spritzgießen:
| Prozessschritt | Wirkprinzip & Maschinenteil | Funktion im Ablauf |
|---|---|---|
| 1. Dosierung und Plastifizierung |
|
Aufschmelzen, Homogenisieren und Bereitstellen des Materials |
| 2. Einspritzen |
|
Einspritzen der Schmelze mit hohem Druck |
| 3. Werkzeug (Form) |
|
Formung und kontrollierte Abkühlung |
| 4. Nachdruckphase |
|
Ausgleich von Materialschrumpfung |
| 5. Abkühlung |
|
Gezielte Erstarrung des Kunststoffs |
| 6. Entformung |
|
Schonende Bauteilentnahme |
| 7. Maschinensteuerung |
|
Automatisierung und Prozessüberwachung |
| 8. Zykluswiederholung |
|
Stabile Serienproduktion |
3.3 Wirkprinzip vs. Funktion
Die Funktion eines Spritzgießprozesses ist die Herstellung präziser Bauteile. Das Wirkprinzip beschreibt, wie das Zusammenspiel von Maschine, Werkzeug, Material und Prozessparametern diese Funktion ermöglicht.
3.4 Beispiel: Einfallstellen als typischer Fehler
Einfallstellen sind lokale Vertiefungen an Kunststoffbauteilen, verursacht durch ungleichmäßige Schwindung beim Abkühlen. Besonders massive Bereiche und Wanddickensprünge sind gefährdet. Die Wirkprinzip-Analyse macht sichtbar, dass Einfallstellen das Ergebnis von Materialfluss, Temperaturmanagement, Nachdruck, Werkzeuggeometrie und Materialeigenschaften sind.
Typische Ursachen für Einfallstellen sind:
- Ungleichmäßige Formtemperierung
- Niedriger oder früh abfallender Nachdruck
- Fehlerhafte Einspritzparameter
- Schlecht ausgelegte Kühlkanäle
- Mängel im Rohmaterial
- Wanddickenfehler im Design
Nur eine gezielte Analyse der Wirkzusammenhänge deckt diese Ursachen zuverlässig auf.
3.5 Schrittweise Analyse: Ursachen und Wirkprinzipien
Die folgende Tabelle zeigt typische Fehlerursachen beim Spritzgießen – jeweils mit Bezug auf das zugrundeliegende physikalische Wirkprinzip:
| Wirkprinzip | Typische Fehlerursache |
|---|---|
| Wärmeübertragung, Homogenisierung | Ungleichmäßige Schneckendrehung; unzureichende Temperaturkontrolle im Zylinder |
| Phasenumwandlung, Schererwärmung | Zu hohe Viskosität durch schwankende Schmelzetemperatur; Verunreinigungen oder Feuchtigkeit im Granulat |
| Ventilmechanismus, Materialfluss | Fehlerhafte Rückstromsperre (Rückfluss von Schmelze) |
| Fließverhalten, Druckübertragung | Verstopfte oder zu enge Düse; unzureichender Einspritzdruck; zu kleine Angussbuchse |
| Temperaturkontrolle, Materialtransport | Ungleichmäßige Düsenerwärmung; zu niedrige Einspritzgeschwindigkeit |
| Wärmeleitung, Kühlkanäle | Ungleichmäßige Kühlung; fehlerhafte Kavität; verschlissene Formflächen oder Auswerfer |
| Kühlung, Volumenschwindung | Zu kurze oder zu lange Abkühlzeit; verstopfte Kühlkanäle; ungenügende Kühlwassertemperatur |
| Nachdruckregelung | Unzureichender Nachdruck oder zu kurze Nachdruckzeit; verfrühter Nachdruckabbau |
| Entformungsmechanik | Zu frühe Entformung |
| Prozessüberwachung | Fehlerhafte Parametrierung oder Überwachung |
Pro und Contra: Wirkprinzip-Analyse in der FMEA
| Pro | Contra |
|---|---|
|
|
4. Fehlerursachen identifizieren
- Wirkprinzip analysieren und dokumentieren: Jedes Prozessdetail sollte nachvollziehbar beschrieben und zugeordnet werden. Diese Informationen fließen in die Spalte „Funktion“ oder „Prozessschritt“ der FMEA ein.
- Fehlerursachen systematisch ableiten: Für jedes identifizierte Wirkprinzip empfiehlt sich eine gezielte Fehlerursachentabelle als Teamarbeit.
- FMEA-Bewertung ergänzen: Prüfen Sie, ob alle Ursachen durch die klassische RPZ/Bewertung abgedeckt werden oder ob das Wirkprinzip neue Entdeckungsmaßnahmen nahelegt.
- Kontinuierliche Verbesserung sichern: Wiederholen Sie die Analyse regelmäßig, um Prozessänderungen oder neue Fehlerquellen zeitnah zu erkennen und zu beheben.
- Teamkompetenz stärken: Schulen Sie Ihr Team gezielt im Wirkprinzip-Denken und fördern Sie abteilungsübergreifende Zusammenarbeit für nachhaltige Fehlerprävention.
5. Handlungsempfehlungen für die FMEA-Praxis
- Setzen Sie auf erfahrene und zertifizierte FMEA-Moderatoren: Ein qualifizierter Moderator sorgt für einen strukturierten Ablauf, fördert die Teamkommunikation und stellt sicher, dass methodisches Wissen effizient eingebracht wird.
- Fördern Sie proaktives Mitdenken: Jeder Beitrag im Team zählt – die offene Diskussion verbessert die Identifikation von Fehlerursachen nachhaltig.
- Nutzen Sie technische Hilfsmittel: Software-Tools und Simulationen geben wertvolle Impulse für die Wirkprinzip-Analyse.
- Sorgen Sie für regelmäßige Schulungen: Weiterbildung im Bereich Qualitätsmanagement und Wirkprinzip-Analyse sichert langfristigen Erfolg.
- Dokumentieren Sie Erfolge und nutzen Sie Best Practices: Der Erfahrungsaustausch ist ein wichtiger Hebel für nachhaltige Qualitätsverbesserung.
6. Fazit
7. Zitat
„Qualität ist niemals Zufall; sie ist immer das Ergebnis hoher Ziele, aufrichtiger Bemühung, intelligenter Überwachung und geschickter Ausführung.“
– John Ruskin
✨ FMEA neu erleben: Wirkprinzipien für nachhaltige Exzellenz ✨
- Stärken Sie die Team-Motivation und fördern Sie Eigeninitiative
- Erleben Sie nachhaltige Fehlerprävention und dauerhafte Produktqualität
- Profitieren Sie von erfahrenen, zertifizierten FMEA-Moderatoren
- Verwandeln Sie FMEA in eine Chance zur kontinuierlichen Verbesserung
Machen Sie den Unterschied – starten Sie jetzt den Weg zur nachhaltigen Produktqualität! Lassen Sie sich unverbindlich beraten und erleben Sie, wie gezielte FMEA-Schulungen und erfahrene Moderatoren Ihr Team auf das nächste Level bringen.
⬇️ NOCH FRAGEN? KONTAKTIEREN SIE UNS – GEMEINSAM GESTALTEN WIR IHRE ERFOLGREICHE ZUKUNFT! ⬇️
⬇️ SCHNELLKONTAKT – WIR SIND FÜR SIE DA! ⬇️
